

联系我们
当前位置:
石家庄 德玛科技信息(芜湖市繁昌区教学中心) >
繁昌本地行业热点
数控编程培训-【数控培训】一站式服务
更新时间:2026-11-18 14:57:00 ip归属地:芜湖,天气:阴转晴,温度:4-14 浏览次数:19 公司名称:石家庄 德玛科技信息(芜湖市繁昌区教学中心)
以下是:芜湖市繁昌区数控编程培训-【数控培训】一站式服务的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 面议/个 |
| 发货期限 | 随到随学 |
| 供货总量 | 9999 |
| 运费说明 | 包邮 |
| 小起订 | 1 |
| 产品产地 | 石家庄+ |
| 加工定制 | 是 |
| 河北德玛数控培训 | 包教会 |
| 河北德玛数控培训 | 学会为止 |
| 河北德玛数控培训 | 自办工厂 |
| 河北数控数控培训 | 边学边练 真机实践 |
| 范围 | 数控编程培训-【数控培训】一站式服务服务网络覆盖安徽省、芜湖市、繁昌区、镜湖区、弋江区、鸠江区、三山区、南陵县、无为市等区域。 |
以下是:芜湖市繁昌区数控编程培训-【数控培训】一站式服务的图文视频




【德玛】持续拓展产品矩阵,现有无为UG电极编程、三山成人数控技能培训、南陵学cnc编程要多少钱、镜湖工装治具报价教学等,满足不同场景需求。数控编程培训-【数控培训】一站式服务,德玛科技信息(芜湖市繁昌区教学中心)为您提供数控编程培训-【数控培训】一站式服务产品案例,联系人:李老师,电话:【13833466981】。 安徽省,芜湖市,繁昌区 繁昌历史悠久,早在240万年前,这里就有古人类活动。新石器时期,先祖聚居繁衍,创造了灿烂的缪墩文化。西汉元封二年(前109年)设春谷县,三国时期东吴名将周瑜曾任春谷长。晋元帝司马睿南迁,在此侨置繁昌。南唐升元年间复置县治后,繁昌名一直沿袭至今。历代诗人王维、李白、梅尧臣等曾行迹于此,留下了许多美丽的诗篇。解放战争时期,人民解放军百万雄师“渡江船”在境内登陆。2020年7月6日,经国务院批复同意,繁昌撤县设区。
以下是数控编程培训-【数控培训】一站式服务的现场实拍视频,让您更好地了解产品的优点和特点不容错过。
以下是:芜湖繁昌数控编程培训-【数控培训】一站式服务的图文介绍

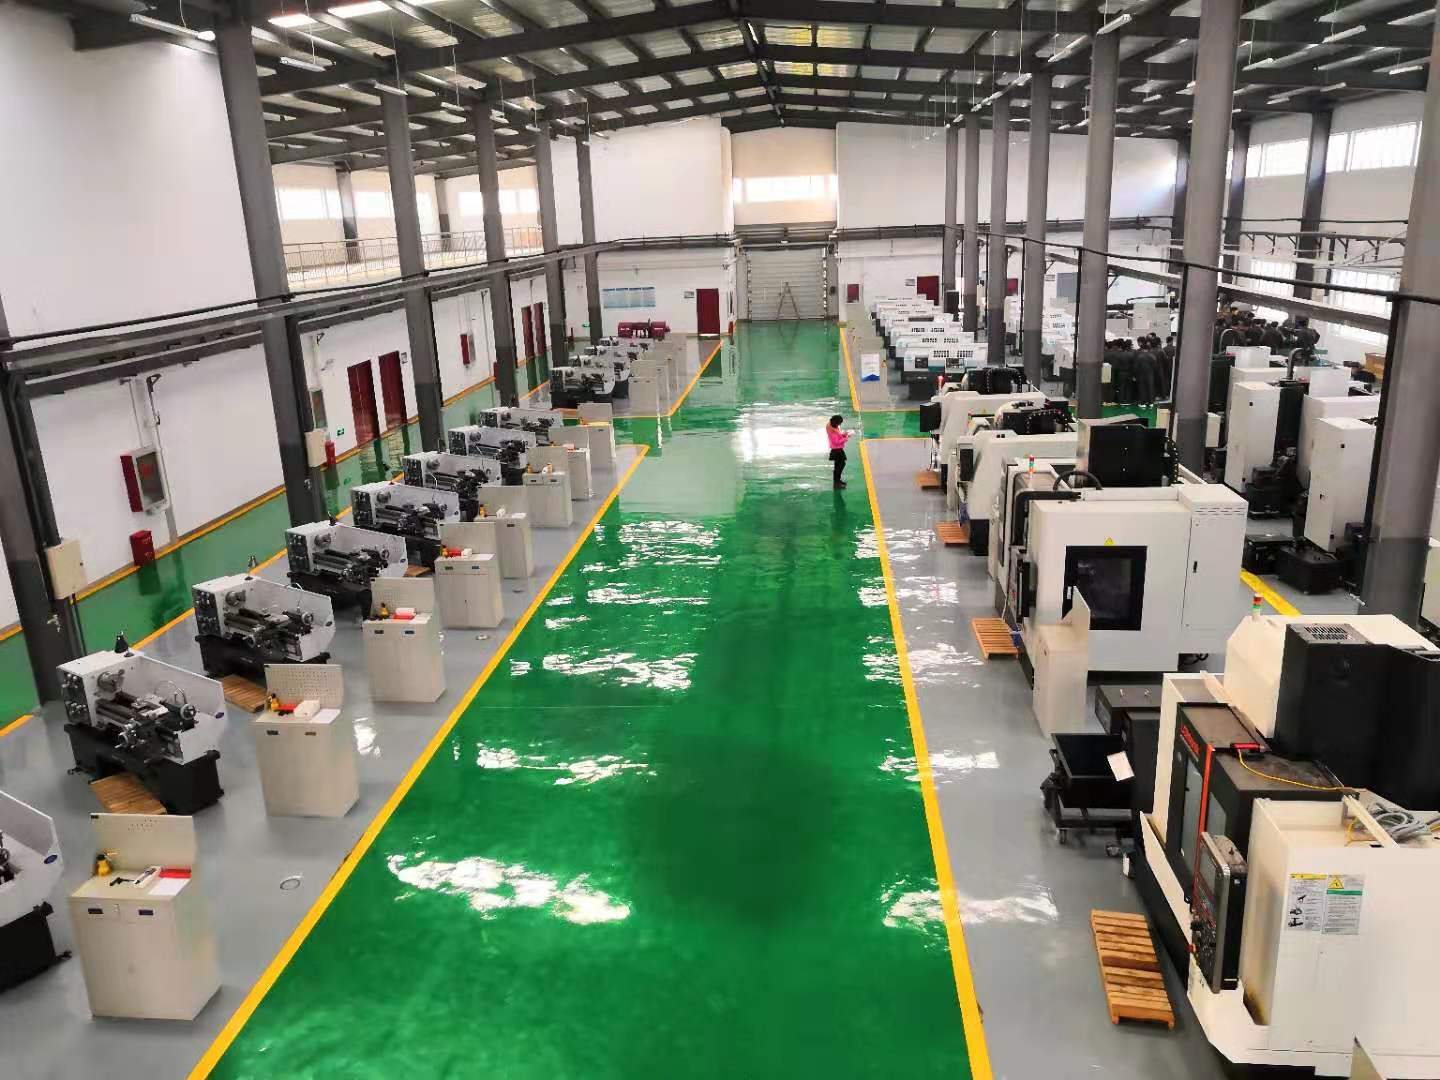
德玛科技信息(芜湖市繁昌区教学中心)主要生产和销售 繁昌就近Hypermill五轴编程、繁昌就近批量加工周期测算等,集 繁昌碳纤维零件编程、繁昌就近五轴入门机床产品设计,研发和生产于一体。所有 芜湖繁昌就近卡盘装夹编程、芜湖繁昌本地广数系统培训、芜湖繁昌本地撞刀程序修复方法产品采用国际质量标准,产品远销海外,享誉海内外众多市场。公司年销售额1000w。为了保证客户的满意度,我们引进了先进的设备设施,并在 繁昌一键生成加工程序、芜湖繁昌就近cnc编程入门生产各个环节贯彻完整的质量检查措施。


河北德玛数控编程培训学校今天精心准备的是《加工中心编程实例教程》,下面是详解!求加工中心编程实例T1M6G0G90G54X0Y0S1000M3G56H1Z100.M98P1G91G28Z0O0001G81X0Y0Z-10.R2.F100X10.Y10.X10.Y0.X0.Y10.G80M99这是一个钻孔的一个实例。G68x0y0r15x0y0为旋转圆心,R15为旋转角度G69取消加工中心编程实例教程的目录第1章加工中心基础知识11.1加工中心的分类及特点11.1.1加工中心的分类11.1.2加工中心的主要特点41.2加工中心的工作原理61.2.1数控机床的工作原理与工作方式61.2.2控制方式71.3数控编程的类型及发展91.3.1手工编程91.3.2自动编程9第2章数控加工基础122.1数控加工程序及加工功能122.1.1数控程序中的字、代码与字符122.1.2数控程序中字的功能132.1.3数控程序的结构与格式172.2数控机床的坐标系统182.2.1机床坐标系的有关规定182.2.2机床坐标系的定义182.2.3机床原点与机床参考点212.2.4工件坐标系222.2.5坐标系与增量(相对)坐标系252.3数控程序的编制262.3.1数控程序编制的内容及步骤262.3.2加工中心编程的特点292.4数控加工中的刀具补偿302.4.1刀具长度补偿302.4.2刀具半径补偿332.5数控加工的刀具系统402.5.1加工中心中嵌刀片的使用402.5.2车削刀具的编码及选择442.5.3铣削刀具的类型及选择472.5.4刀具测量502.6加工中心的工作方式53第3章加工流程543.1数控加工工作流程543.2偏心套加工实例553.2.1偏心套零件的加工工艺分析553.2.2工序5的数控加工583.2.3工序7的数控加工623.2.4工序10的数控加工64第4章车削加工中心及编程664.1车削中心换刀系统664.2车削加工的编程特点664.3车削中心数控功能简介684.3.1进给功能F684.3.2主轴功能S684.3.3刀具功能T704.3.4准备功能G714.3.5辅助功能M714.4工件坐标系设定(G50)744.5车削加工常用编程指令754.6螺纹加工指令804.6.1基本螺纹切削指令G32804.6.2螺纹切削循环指令G92834.6.3螺纹切削复合循环指令G76854.7车削加工循环指令874.7.1单一形状固定循环874.7.2复合车削循环914.8倒角、倒圆编程10004.9车削加工编程实例1024.9.1轴类零件加工编程实例1024.9.2盘类零件加工编程实例104第5章铣削加工中心及其数控编程1085.1加工中心的组成1085.2加工中心的换刀类型1085.3加工中心的刀库类型1095.3.1盘形刀库1095.3.2链式刀库1095.4刀具在主轴和刀库的固定方式1095.


河北德玛数控编程培训整理⒊公制尺寸与英制尺寸G20英制尺寸输入G21公制尺寸输入(法兰克)G70英制尺寸输入G71公制尺寸输入(西门子)工程图纸中的尺寸标注有公制和英制两种形式,数控系统可根据所设定的状态,利用代码把所有的几何值转换为公制尺寸或英制尺寸,系统开机后,机床处在公制G21状态。公制与英制单位的换算关系为:1mm≈0.0394in1in≈25.4mm二、主轴控制、进给控制及刀具选用(FANUC-0iT系统) 1.主轴功能SS功能由地址码S和后面的若干数字组成。⑴恒线速度控制指令G96数控刀具数控刀具系统执行G96指令后,S指定的数值表示切削速度。例如G96S150,表示车刀切削点速度为150m/min。


河北德玛数控编程培训整理一个程序段中指令越少越好,以简单、实用、可靠为目的。从编程角度对指令的理解,我以为指令也就G00和G01,其他都为辅助指令,是方便编程才设置的。3、方便调整。零件加工精度需做微调时 不用改程序。比如,刀具磨损了,要调整,只要改刀具偏置表中的长度、半径即可。4、方便操作。程序编制要根据机床的操作特点来编,有利于观察、检查、测量、等。例如,同一种零件,同样的加工内容,在立式加工中心和卧式加工中心分别加工,程序肯定不一样。金属加工,内容不错值得关注。在机械加工中,简单的方法就是 的方法。只要有实践经验的同行,想必都会同意这句话吧!

数控编程培训-【数控培训】一站式服务_德玛科技信息(芜湖市繁昌区教学中心),固定电话:【13833466981】,移动电话:【13833466981】,联系人:李老师,芜湖市繁昌区繁阳镇翰林巷493号。